Заказ не сформирован!

АО «Завод МетроСтандарт»,
адрес: г. Челябинск, ул. Энгельса, д. 99,
тел: +7 351 729-99-10, email: zao-zms@mail.ru
адрес: г. Челябинск, ул. Энгельса, д. 99,
тел: +7 351 729-99-10, email: zao-zms@mail.ru
Cнижены цены на ремонт оптических делительных головок ОДГЭ-2,5,20. Расширена номенклатура ремонта: Микротвердомер ZWICK, Микротвердомер ПМТ-3,Твердомер ИТ-5010. Принимаем заказы на изготовление и ремонт специальный стол для контроля щупов МИ 1893-88. Принимаем заказы на ремонт: Концевые Меры Длины: набор №8,№9. Внимание! Меры принимаются только с извещением о непригодности с приложением протокола. Принимаем заказы на ремонт и юстировку оптико-механических приборов Carl Zeiss. Ремонтируем КРИН( Красный Инструментальщик). Принимаем заказы на ремонт эталонных оптикаторов (ГОСТ 10593) с последующей госповеркой. Принимаем на ремонт профилометры портативные MITUTOYO (Япония) с последующей госповеркой.
Мы переехали на новый сайт!
Обращаем Ваше внимание на то, что вся актуальная информация о наличии и стоимости товаров и услуг расположена на нашем новом сайте метро-стандарт.рф

Последние статьи
Всё, что поступает в ремонт слесарю-инструментальщику (меры и приборы), имеют дефекты двух типов: …
Комметариев: 0
Мягкие абразивные материалы - не сами по себе мягкие, а "мягкие" относительно закалённой стали. Т …
Комметариев: 0
Материалы, в основном применяющиеся при ремонте измерительных мер и всяческих измерительных прибо …
Комметариев: 0


АО Завод МетроСтандарт
Акционерное общество "Завод МетроСтандарт" (АО "ЗМС")
Мы успешно работаем на рынке обеспечения машиностроения измерительным инструментом с 2006 года.
Наша специализация:
- производство и ремонт эталонов средств измерения геометрических величин;
- ремонт и юстировка оптических систем станков и оптико-механических приборов;
- продажа и ремонт универсального измерительного инструмента.
АО «Завод МетроСтандарт» под торговой маркой ZMS осуществляет следующие виды деятельности:
- проектирование специального инструмента по чертежам заказчика;
- производство, ремонт и обслуживание эталонов, концевых мер длины;
- глубокий ремонт универсального измерительного инструмента;
- ремонт оптико-механических приборов, оптических систем на станках, ремонт измерительных головок: оптикаторов, микрокаторов, микаторов, миникаторов;
- мелко-срочный ремонт, в том числе ремонт нового инструмента, не прошедшего поверку или входной контроль.
Собственные лаборатории компании АО «ЗМС» контролируют все операции изготовления заказа, что минимизирует потери от брака. Работает металлография при заказе материала.
Рекомендуем

Приспособление ЗМС.ПНИ002 для поверки ИЧ, ИРБ, ИРТ, НИ

Приспособление ЗМС.ПНИ002 для поверки индикаторов и нутромеров
Предназначено для поверки и калибровки индикаторов типа ИЧ (ГОСТ 577-68), ИРБ, ИРТ (ГОСТ 5584-75) и нутромеров индикаторных типа НИ (ГОСТ 868-82).
– Модель ПНИ002-1 с микрометрической головкой МГ, 0,01мм;
– Модель ПНИ002-2 с цифровой микрометрической головкой МГЦ, 0,001мм.
Приспособление под торговой маркой ZMS® является объектом интеллектуальной собственности: Патент № 177502, Патент № 199301
Приспособление является средством измерения и в настоящее время проходит испытания для внесения в ГОСРЕЕСТР.

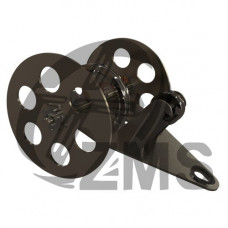
Каретка ЗМС.ПКИ024 для резервуаров измерительная
Для чего нужна?
Вертикальные цилиндрические баки, поверяемые по ГОСТ 8.570-2000, за время эксплуатации теряют свою геометрическую форму. В частности, на разных уровнях-поясах резервуара, могут появляться выпуклые, либо вогнутые участки металла. На появление такие деформация влияет качество сборки бака, качество металла стенки бака, нарушение эксплуатационных норм бака – именно для контроля геометрической формы бака и используется каретка ЗМС.ПКИ024.

Как контролируют?
Методика поверки бака с ЗМС.ПКИ024 описана в ГОСТ 8.570-2000. Каретка используется в следующем случае:
При определении радиальных отклонений поясов резервуара с применением измерительной каретки с отвесом измеряют расстояние от стенки резервуара до нити отвеса, проходящей через отметки разбивки. Для установки измерительной каретки (далее — каретки) на резервуаре у края резервуара на штанге с некоторым возвышением над кровлей крепят блок, через который перекидывают тяговый канат для подъема каретки. Нить отвеса закрепляют на штанге. Отвес и блок для подъема каретки вместе со штангой должны свободно перемещаться по кровле резервуара. Для перехода от одной отметки разбивки к другой каретку опускают, а штангу со всей оснасткой передвигают по кровле резервуара. Расстояние от стенки резервуара до нити отвеса отсчитывают по линейке. Линейку устанавливают в середине высоты первого пояса при помощи магнитного держателя перпендикулярно к стенке резервуара поочередно для каждой отметки разбивки. Отсчеты по линейке снимают при передвижении каретки вверх вдоль образующей резервуара, проходящей через отметки разбивки. Измерения вдоль каждой образующей резервуара начинают с отметки разбивки под номером один первого пояса. На каждом следующем поясе измерения проводят в трех сечениях: среднем, находящемся в середине пояса, в нижнем и верхнем, расположенных на расстоянии 50-100 мм от горизонтального сварного шва. На верхнем поясе - в двух сечениях: нижнем и среднем. Отсчеты по линейке снимают с погрешностью в пределах ±1 мм в момент, когда каретка установлена в намеченной точке при неподвижном отвесе. Результаты измерений расстояния в миллиметрах вносят в протокол.
Технические характеристики
| Параметр | Значение |
| Тип | переносная |
| Способ подъёма по образующей резервуара | вручную/лебёдкой |
| Объём поверяемых резервуаров, м3 | 1000-50000 |
| Масса каретки, Алюминий/сталь, кг |
8/15 |
| Габариты, ДхШхВ, мм | 511х400х300 |
| Материал Алюминий (Д16) или Сталь 45, в зависимости от пожеланий заказчика | |
Каретка ПКИ024 может быть изготовлена как стальной (тяжелее и дешевле), так и алюминиевой (дороже и легче). Также, в комплект каретки входит магнитный кронштейн, для фиксации линейки перпендикулярно к поверхности бака, и груз отвеса с возможностью менять нагрузку.


Брусок БК для поверки линеек и угольников

Бруски контрольные БК для поверки линеек и угольников
Типоразмеры БК-150, БК-250, БК-350, БК-500
Госреестр №60471-15
Для чего нужен?
В процессе эксплуатации линеек ЛД, ЛТ и ЛЧ – их рабочие поверхности изнашиваются и требуют ремонта. После выхода из производства, либо после ремонта линеек – необходимо проконтролировать прямолинейность упомянутых линеек. Именно для контроля отклонения от прямолинейности и используются бруски БК001.

Как контролируют?
Контроль линеек ведётся по МИ 1729-87. Брусок БК001 используется для: Определения отклонения от прямолинейности рабочих поверхностей линеек типов ЛД, ЛТ, ЛЧ.
Отклонение от прямолинейности рабочих поверхностей лекальных линеек определяют методом сличения "на просвет" с поверхностью контрольного бруска. Для определения отклонения от прямолинейности методом "на просвет" поверяемую линейку помещают на рабочую поверхность контрольного бруска. Размер просвета определяют визуально сравнением с "образцом просвета" в диапазоне угла наклона линейки 20 гр. от среднего положения. Значения просвета не должны превышать значений отклонений от прямолинейности, установленных ГОСТ 8026-75. При поверке линеек класса 0 длиной 50, 80 и 125 мм видимый на глаз просвет не допускается.
Технические характеристики
|
Наименование параметра |
БК-150 |
БК-250 |
БК-350 |
БК-500 |
|
Длина рабочей поверхности, мм |
150 |
250 |
350 |
500 |
|
Ширина рабочей поверхности, мм |
15 |
15 |
15 |
20 |
|
Отклонение от плоскостности рабочих поверхностей, мкм, не более |
0,2 |
0,4 |
0,6 |
1,0 |
|
Изменение отклонений от плоскостности рабочих поверхностей в течение года, мкм, не более |
0,1 |
0,2 |
0,3 |
0,5 |
|
Масса без упаковки, кг, не более |
1,0 |
2,0 |
2,5 |
4,5 |
|
Габаритные размеры бруска без упаковки, мм:
|
150 15 40 |
250 15 60 |
350 15 60 |
500 20 60 |
|
Количество рабочих поверхностей |
1 либо 2 (доводка и поверка второй поверхности по отдельному запросу) |
|||
|
Намагниченность, А/м |
0 |
|||
|
Шероховатость рабочей поверхности, Ra, мкм, не более |
0,040 |
|||
|
Перпендикулярность боковых поверхностей к рабочей |
Степень точности 12 по ГОСТ 24643-81 |
|||
|
Твердость рабочей поверхности, HRCэ, не ниже |
62 |
|||
|
Условия эксплуатации:
|
80 20±5 |
|||


Ролики ЗМС.РМП045 для призматических микрометров

Ролики-калибры ЗМС.РМП045 для поверки призматических микрометров
Предназначены для определения отклонения от параллельности ребра призмы и измерительной поверхности микрометрического винта микрометров призматических типа МТИ, МПИ и МСИ. Для МТИ от 20мм до 80мм – 5 комплектов по 6 роликов. Для МПИ и МСИ от 25мм до 105мм – 5 комплектов по 6 роликов. Комлект для МТИ, МПИ и МСИ - 60 роликов
Данные ролики исполняются по:
МИ 379-83

Меры ЗМС.ММЗ047 для поверки микрометров зубомерных МЗ
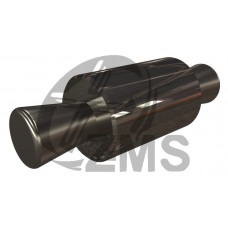
Меры ЗМС.ММЗ047 для поверки микрометров МЗ
Предназначены для определения отклонения от параллельности измерительных поверхностей и погрешности микрометров МЗ. Диапазоны измерения микрометров 0-25мм, 25-50мм, 50-75мм, 75-100мм. На каждый диапазон 4 меры, всего 16 мер.
Данные ролики исполнены по:
МИ 782-85